

Bu lông bị lỏng khi máy rung có thể khiến thiết bị phát tiếng ồn, sai lệch vị trí hoặc mất lực kẹp tại mối ghép. Nguyên nhân thường liên quan đến lực siết, rung động ngang, bề mặt tiếp xúc và điều kiện vận hành. Hiểu đúng cơ chế gây lỏng giúp đội bảo trì xử lý tận gốc, thay vì liên tục siết lại đai ốc.
5 nguyên nhân khiến mối ghép bu lông bị lỏng
Trong máy móc công nghiệp, bu lông giữ các chi tiết bằng lực kẹp được tạo ra khi siết. Khi lực kẹp suy giảm, các bề mặt liên kết có thể dịch chuyển tương đối. Đây là điều kiện làm tăng nguy cơ đai ốc tự xoay. Dưới đây là 5 nguyên nhân thường gặp khiến bu lông bị lỏng trong quá trình vận hành.
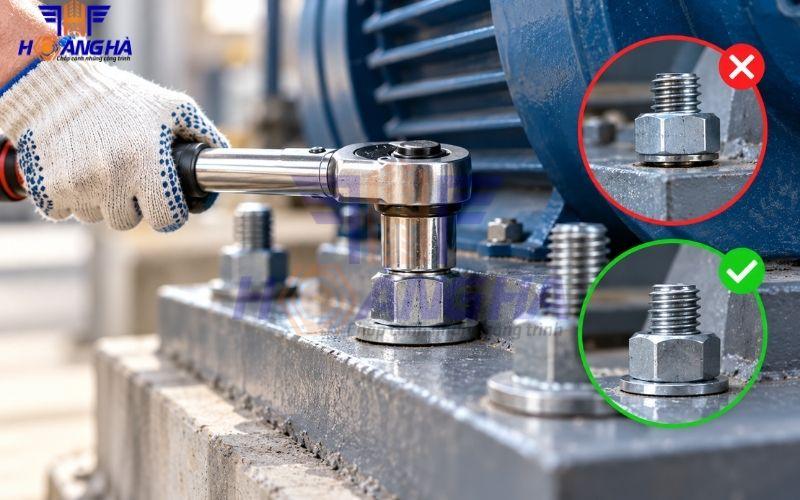
Lực siết ban đầu không đạt yêu cầu
Lực siết không phù hợp là một trong những nguyên nhân phổ biến gây lỏng mối ghép. Khi lực kẹp quá thấp, các chi tiết dễ trượt tương đối dưới tác động của tải rung.
Ví dụ, bu lông cố định giá đỡ động cơ có thể bị lỏng nếu lực kẹp không đủ. Khi động cơ hoạt động, tải rung liên tục tác động lên vị trí liên kết. Ngược lại, siết quá mạnh cũng không phải giải pháp. Lực siết vượt giới hạn có thể làm biến dạng ren hoặc khiến bu lông bị kéo giãn quá mức.
Vì vậy, đội thi công cần sử dụng mô-men siết hoặc phương pháp kiểm soát lực kẹp theo tài liệu kỹ thuật.
Rung động ngang làm đai ốc tự xoay
Rung động ngang là cơ chế quan trọng gây tự tháo lỏng ở nhiều mối ghép ren. Hiện tượng xảy ra khi các bề mặt liên kết dịch chuyển qua lại dưới tải rung.
Chuyển động này có thể làm mất điều kiện ma sát cần thiết để giữ đai ốc. Sau nhiều chu kỳ, đai ốc có thể xoay theo chiều tháo. Máy nén khí, động cơ và hệ thống truyền động là những thiết bị cần chú ý đến hiện tượng này. Đặc biệt, nguy cơ tăng khi mối ghép có tải ngang lặp lại.
Nếu bu lông bị lỏng dù đã siết đúng quy trình, cần kiểm tra tải rung và thiết kế chống lỏng. Chỉ tăng mô-men siết chưa chắc giải quyết được nguyên nhân.
Bề mặt tiếp xúc bị lún hoặc biến dạng
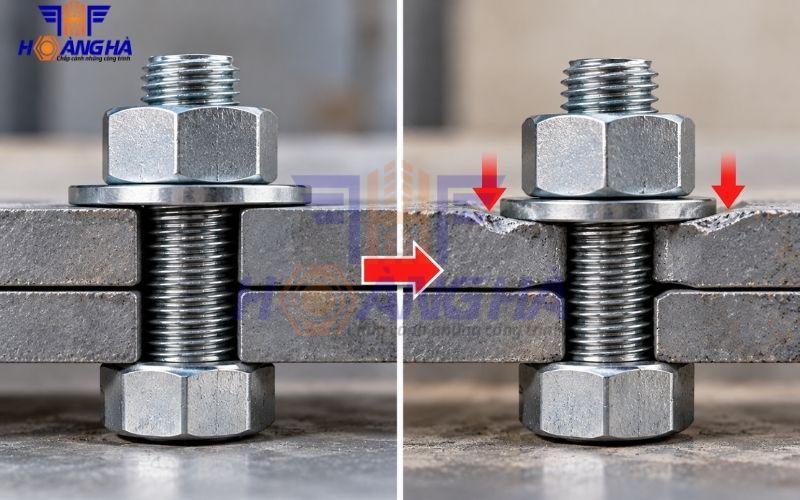
Sau khi lắp đặt, các điểm nhấp nhô nhỏ trên bề mặt tiếp xúc có thể bị ép phẳng. Hiện tượng này thường được gọi là lún bề mặt hoặc embedding.
Khi chiều dày phần liên kết giảm nhẹ, độ giãn đàn hồi của bu lông cũng giảm theo. Kết quả là lực kẹp có thể suy giảm dù đai ốc chưa tự xoay. Nguy cơ đáng chú ý tại các mối ghép có nhiều lớp tiếp xúc. Bề mặt sơn dày, vật liệu mềm hoặc lớp đệm không phù hợp cũng có thể làm tăng độ lún.
Vì vậy, cần kiểm tra độ phẳng, độ cứng và cấu tạo bề mặt trước khi lắp đặt. Không nên tự bổ sung nhiều long đen để xử lý hiện tượng này.
Tải trọng thay đổi và giãn nở nhiệt
Máy móc thường chịu tải thay đổi theo chu kỳ vận hành. Quá trình khởi động, tăng tốc hoặc dừng đột ngột có thể tạo tải động lên mối ghép.
Nếu tải vượt điều kiện thiết kế, liên kết có thể bị tách mặt hoặc trượt. Khi đó, lực kẹp và khả năng chống tự tháo lỏng đều bị ảnh hưởng. Nhiệt độ cũng là yếu tố cần xem xét. Bu lông và các chi tiết liên kết có thể giãn nở khác nhau khi thiết bị nóng lên.
Ví dụ, cụm máy hoạt động ở nhiệt độ cao cần tính đến sự thay đổi lực kẹp trong chu kỳ nóng – nguội. Không nên mặc định mô-men siết ở nhiệt độ phòng phù hợp với mọi điều kiện vận hành.
Lựa chọn sai bu lông hoặc giải pháp chống lỏng
Một mối ghép có thể bị lỏng dù thao tác siết ban đầu đúng. Nguyên nhân nằm ở việc chọn sai cấp bền, chiều dài kẹp hoặc phương án khóa ren.
Bu lông có cấp bền không phù hợp có thể không đáp ứng tải thiết kế. Chiều dài kẹp và độ cứng liên kết cũng ảnh hưởng đến khả năng duy trì lực kẹp. Ngoài ra, long đen vênh thông thường không bảo đảm chống lỏng trong mọi điều kiện rung ngang. Với máy rung mạnh, cần đánh giá giải pháp khóa chuyên dụng.
Tùy thiết kế, kỹ sư có thể lựa chọn đai ốc tự hãm, keo khóa ren hoặc vòng đệm khóa dạng nêm. Mỗi giải pháp có phạm vi tải, nhiệt độ và điều kiện tái sử dụng riêng.
Dấu hiệu nhận biết bu lông bị lỏng khi máy rung
Không phải mối ghép lỏng nào cũng xuất hiện đai ốc xoay rõ rệt. Một số trường hợp chỉ biểu hiện qua tiếng động hoặc sự thay đổi vị trí của chi tiết.
Đội bảo trì có thể kiểm tra các dấu hiệu sau:
- Tiếng kêu bất thường: Chi tiết liên kết va chạm hoặc rung mạnh hơn khi lực kẹp suy giảm.
- Khe hở xuất hiện: Hai bề mặt liên kết không còn áp sát như trạng thái ban đầu.
- Đai ốc dịch chuyển: Vị trí đai ốc thay đổi so với dấu kiểm tra trước đó.
- Bề mặt có vết cọ xát: Chuyển động tương đối tạo dấu mài mòn quanh vị trí lắp.
- Thiết bị rung tăng: Giá đỡ hoặc cụm máy có thể mất độ cứng liên kết.
Cách khắc phục bu lông bị lỏng khi máy rung
Khi phát hiện bu lông bị lỏng, cần xử lý theo nguyên nhân thực tế. Việc siết lại liên tục có thể che giấu lỗi thiết kế hoặc tình trạng hư hỏng của mối ghép.
Trước tiên, cần dừng và cô lập thiết bị theo quy trình bảo trì. Sau đó, kiểm tra bu lông, đai ốc và bề mặt liên kết. Nếu ren bị chờn, thân bu lông biến dạng hoặc xuất hiện vết nứt, phải thay chi tiết hỏng. Không tiếp tục sử dụng chỉ vì đai ốc vẫn vặn được.
Với liên kết còn đáp ứng yêu cầu, tiến hành siết theo thông số kỹ thuật. Nên sử dụng dụng cụ được kiểm chuẩn khi cần kiểm soát mô-men. Lưu ý, mô-men siết không trực tiếp cho biết chính xác lực kẹp. Ma sát tại ren và mặt tỳ có thể làm thay đổi kết quả.
Bulong Hoàng Hà – Đơn vị cung cấp bu lông đa dạng, chất lượng
Bulong Hoàng Hà cung cấp các loại bu lông và phụ kiện liên kết phục vụ cơ khí, xây dựng và nhà xưởng với những ưu điểm:
- Sản phẩm đa dạng: Bu lông, đai ốc, long đen và nhiều phụ kiện liên kết.
- Quy cách phong phú: Nhiều kích thước, vật liệu và cấp bền theo nhu cầu sử dụng.
- Chất lượng đảm bảo: Tư vấn lựa chọn sản phẩm theo tiêu chuẩn kỹ thuật yêu cầu.
- Số lượng linh hoạt: Hỗ trợ nhu cầu mua lẻ và đặt hàng số lượng lớn.
- Giá cả cạnh tranh: Báo giá theo chủng loại, quy cách và số lượng đặt hàng.
- Tư vấn kỹ thuật: Hỗ trợ lựa chọn bu lông phù hợp với từng ứng dụng thực tế.
Bài viết trên, Bulong Hoàng Hà đã giải đáp 5 nguyên nhân khiến bu lông bị lỏng khi máy rung và cách khắc phục. Hy vọng thông tin giúp bạn xác định đúng sự cố, duy trì lực kẹp và lựa chọn giải pháp chống lỏng phù hợp.